
Perché la brasatura è preferibile alla saldatura per fusione per la produzione di componenti in carburo di tungsteno?
L'esperienza nell'utilizzo di utensili in carburo di tungsteno vi porterà a imbattervi nella seguente situazione: una punta in carburo viene saldata su un gambo in acciaio, tutto sembra a posto, e poi si crepa, a volte immediatamente, a volte dopo poche ore di utilizzo. Il materiale si stacca dalla sua posizione o si frantuma in più pezzi.
Il problema si complica perché il sistema presenta diverse modalità di guasto . Il sistema mostra due distinti meccanismi di guasto che includono una frattura completa del giunto e una frattura completa del giunto con rottura del materiale in carburo interno. I risultati variabili rendono difficile determinare la causa effettiva, portando gli ingegneri a sospettare sia il materiale di riempimento che le capacità dell'operatore prima di scoprire il vero problema, che risiede nel processo di giunzione.
L'articolo spiega il comportamento termico del carburo di tungsteno, che porta alla creazione di problemi industriali durante la saldatura per fusione e rende la brasatura il metodo preferito per molteplici settori, dall'industria mineraria alla produzione di dispositivi medici.
Perché la saldatura a fusione non funziona bene per il carburo di tungsteno
Il processo di saldatura per fusione, sia per la saldatura TIG e MIG che per la saldatura ad arco, richiede agli operatori di fondere il materiale di base o il materiale d'apporto per creare il giunto di saldatura. Il metodo funziona correttamente con la maggior parte dei metalli. Tuttavia, crea una serie di problemi per il carburo di tungsteno, che si aggravano a vicenda.

La discrepanza di dilatazione termica
Questo è il problema fondamentale. Quando si salda il carburo all'acciaio, entrambi i materiali si riscaldano contemporaneamente. Il processo di raffreddamento fa sì che l'acciaio si contragga a una velocità maggiore rispetto al carburo. Il risultato è un notevole accumulo di stress che si verifica proprio nel punto di giunzione.
Il processo di saldatura genera solitamente delle sollecitazioni che non portano alla formazione di crepe visibili. Il cedimento si verifica durante le prime ore di funzionamento o, in alcuni casi, entro i primi minuti. La giunzione necessitava di un carico per innescare la frattura, poiché presentava già delle debolezze strutturali.
Decomposizione del WC ad alte temperature
La saldatura ad arco produce temperature che solitamente superano i 3,000 °C. Il carburo di tungsteno inizia a decomporsi intorno ai 2,600 °C, scindendosi in W₂C (carburo di ditungsteno) e carbonio libero. Entrambe queste fasi presentano caratteristiche di fragilità. Il giunto crea uno strato debole che diventa permanente dopo il trattamento post-saldatura, poiché si forma durante il processo di saldatura.
L'impatto di questo effetto va ben oltre i limiti di lieve entità. La resistenza del giunto diminuisce in modo sostanziale perché anche una breve esposizione a temperature superiori alla soglia di decomposizione provoca cambiamenti di fase.
Il raffreddamento rapido crea microfratture
Il materiale conduce il calore perché il carburo di tungsteno funziona come un conduttore termico. Questo materiale offre il vantaggio di condurre rapidamente il calore, ma nelle operazioni di saldatura accelera il raffreddamento dell'area circostante il giunto molto più che del giunto stesso. La differenza di temperatura tra due punti genera un'ulteriore forma di pressione interna, che influenza la struttura del materiale.
Ossidazione del legante del cobalto
Il legante di cobalto che unisce i grani di carburo inizia a ossidarsi e talvolta a volatilizzarsi se esposto alle temperature della saldatura per fusione. Questo processo crea due problemi: indebolisce il materiale intorno al giunto e genera porosità, che rappresenta un ulteriore potenziale punto di rottura.
Perché la brasatura funziona?
La brasatura risolve la maggior parte di questi problemi grazie a un principio fondamentale: i materiali di base rimangono intatti senza subire alcun processo di fusione. La lega di brasatura funge da materiale d'apporto, che viene riscaldato fino a raggiungere la sua temperatura di fusione, intermedia tra i punti di fusione del carburo e dell'acciaio. Il materiale d'apporto penetra nello spazio di giunzione per capillarità, bagnando tutte le superfici e formando un legame solido. Il carburo e l'acciaio non raggiungono mai temperature sufficientemente elevate da subire cambiamenti di fase o decomporsi.
Le temperature di brasatura del carburo di tungsteno variano tipicamente tra 600 °C e 1,000 °C, a seconda della lega d'apporto scelta. La temperatura rimane al di sotto di 2,600 °C, che rappresenta la soglia di decomposizione del WC, e si mantiene al di fuori dell'intervallo di temperatura che innesca danni permanenti dovuti a differenze di dilatazione termica.
Temperature più basse significano meno stress
La variazione di dilatazione termica tra carburo e acciaio si mantiene alle temperature di brasatura, ma mostra una diminuzione della proporzionalità. La lega di brasatura, che in genere mantiene la duttilità come proprietà primaria, può ridurre le tensioni residue attraverso la deformazione plastica durante il raffreddamento del giunto. Il sottile strato di materiale d'apporto funge da tampone meccanico tra due materiali che tendono a muoversi a velocità diverse.
La scelta della lega di riempimento fa davvero la differenza.
Non tutte le leghe per brasatura sono adatte al carburo di tungsteno. La scelta dipende dall'applicazione, dal contenuto di cobalto del carburo e dall'ambiente di esercizio.
| Tipo di riempitivo | Temperatura di Esercizio | Ideale per | Forza congiunta |
| A base di argento (Ag-Cu-Zn) | 620-850 ° C | WC-Co, utensili generici | Alto |
| A base di rame | 850-1,000 ° C | Applicazioni a bassa richiesta | Moderato |
| Attivo (contenente Ti/Zr) | 800-1,000 ° C | WC a basso contenuto di CO2 o con legante ceramico | Alto |
L'applicazione più comune delle leghe a base di argento si verifica perché garantiscono un'affidabile bagnabilità del carburo di tungsteno, unitamente alla formazione di giunzioni robuste e flessibili. Le leghe attive vengono utilizzate quando il carburo contiene poco o nessun cobalto, poiché i materiali d'apporto convenzionali non riescono a bagnare la superficie e gli elementi attivi reagiscono con il carburo per garantire l'adesione.
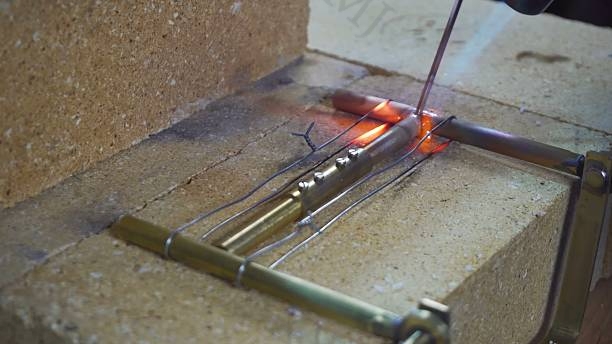
Il ruolo degli strati intermedi
Un dettaglio che è facile trascurare: inserire un sottile strato di lamina di rame o nichel tra il carburo e l'acciaio prima della brasatura. Questo strato intermedio funge da ulteriore protezione, contribuendo a compensare le differenze di dilatazione termica che la lega d'apporto non è in grado di gestire completamente.
Le giunzioni in carburo brasate raggiungono in genere resistenze al taglio comprese tra 150 e 350 MPa, a seconda del materiale d'apporto, della preparazione della superficie e del controllo del processo. Questo intervallo offre una resistenza sufficiente per la maggior parte delle applicazioni industriali, poiché utensili da taglio, filiere per trafilatura, punte da miniera e inserti resistenti all'usura utilizzano con successo giunzioni brasate.
Controllo del processo: dove la brasatura può ancora fallire
La brasatura è più semplice della saldatura a fusione, ma non esclude la possibilità di errori. La qualità di una giunzione brasata dipende in larga misura dall'esecuzione, e ci sono diversi punti del processo in cui qualcosa può andare storto senza lasciare traccia.
Preparazione della superficie. Il processo di brasatura richiede che sia il carburo che l'acciaio presentino superfici pulite, prive di contaminanti ossidici. L'intervallo standard per le operazioni di sabbiatura o rettifica va da Ra 1.6 a Ra 3.2 μm. Una superficie contaminata comporta una scarsa bagnabilità: il materiale d'apporto non fluirà correttamente e la giunzione presenterà vuoti.
Modalità di applicazione del materiale di riempimento. L'utilizzo di spessori pre-posizionati, ovvero sottili anelli o dischi di lega di riempimento, offre risultati migliori rispetto alla pasta nella maggior parte degli ambienti di produzione. Geometrie complesse e riparazioni in loco possono essere trattate con successo con la pasta, ma ciò introduce un ulteriore elemento di incertezza nel processo.
Metodo di riscaldamento. I tre metodi più comuni sono tre, ognuno con i propri vantaggi e svantaggi:
- Brasatura a induzione Riscalda rapidamente e localmente la zona di giunzione, risultando quindi ideale per la produzione in serie di componenti standardizzati. La sfida consiste nel garantire un riscaldamento uniforme lungo tutta la circonferenza della giunzione.
- Brasatura in forno Garantisce la distribuzione più uniforme della temperatura ed è la scelta ideale per assemblaggi complessi o componenti con tolleranze ristrette.
- Brasatura a fiamma È flessibile e richiede attrezzature minime, il che lo rende pratico per riparazioni di singoli pezzi o lavori a basso volume. Richiede tuttavia maggiore abilità da parte dell'operatore per controllare in modo costante l'apporto di calore.
Temperatura e tempo di mantenimento. Il materiale d'apporto non bagna correttamente la superficie del carburo quando le temperature scendono al di sotto della soglia richiesta. Il giunto appare completo, ma presenta una scarsa resistenza di adesione. La temperatura supera la soglia perché i materiali di base iniziano a dissolversi nel materiale d'apporto e inizia la decomposizione del carburo.
Velocità di raffreddamento. Questo punto specifico è la causa principale della rottura di molte giunzioni brasate di buona qualità. Il materiale in carburo subisce uno shock termico quando si raffredda rapidamente dalle temperature di brasatura, che rimangono al di sotto delle temperature di saldatura. La procedura standard raccomanda un raffreddamento lento e controllato, tramite un forno o un isolamento protettivo. I pochi minuti dedicati a questa operazione offrono risultati gratificanti.
Ispezione post-brasatura. Il controllo con liquidi penetranti (PT) consente di rilevare cricche superficiali che rimangono nascoste all'osservazione diretta. Il metodo di controllo a ultrasuoni permette agli scienziati di individuare sia vuoti interni che delaminazioni. Le procedure standard devono includere almeno uno di questi metodi per le applicazioni critiche.
Quando vale la pena considerare altri metodi di unione
La brasatura soddisfa la maggior parte delle esigenze di giunzione del carburo in ambito industriale , ma esistono casi particolari in cui entrano in gioco altri metodi.
La saldatura per diffusione crea giunzioni a livello atomico attraverso un processo che richiede l'applicazione prolungata di calore e pressione senza l'utilizzo di materiale di riempimento. Le giunzioni risultanti sono eccezionalmente resistenti e possono avvicinarsi alla resistenza dei materiali di base. Gli svantaggi sono gli elevati costi delle attrezzature, i lunghi tempi di ciclo e i rigorosi requisiti di planarità superficiale. Questo metodo è utilizzato nei componenti aerospaziali e nei macchinari di precisione, dove i requisiti prestazionali giustificano il costo.
La saldatura laser crea una zona termicamente alterata minima, riducendo i problemi di danni termici che si verificano con la saldatura a fusione tradizionale. La ricerca sulla giunzione laser del carburo di tungsteno ha mostrato risultati promettenti, ma il processo rimane costoso e non è ancora diffuso nella produzione industriale. È opportuno monitorare le applicazioni specifiche in cui la geometria o le dimensioni del giunto rendono la brasatura impraticabile, al fine di individuarne i possibili sviluppi futuri.
L'incollaggio adesivo viene talvolta utilizzato in applicazioni a basso carico o non strutturali, come ad esempio dispositivi di fissaggio, guide o fermi di posizionamento, dove il carburo non sopporta carichi meccanici significativi. Questo metodo non si qualifica come tecnica di giunzione strutturale perché non deve essere applicato a giunzioni che devono sopportare pesi.
La saldatura per esplosione serve a produrre lamiere rivestite composte da due metalli diversi. Il processo è un metodo specializzato che può essere utilizzato solo per applicazioni specifiche.
Prodotti Correlati


